Konstante Fixmaße
Auftragsspezifische Abmessungen für planbare Weiterverarbeitung.
 Joh. SinnerbrinkFurnierwerk · Verl
Buchen-Schälfurnier
Vom ausgesuchten Stamm bis zum Furnier in kundenspezifischem Fixmaß – kontrolliert, flexibel und mit Blick auf die bestmögliche Ausbeute.
Vom Buchenstamm zum Schälfurnier
Das Buchen-Schälfurniergeschäft beginnt bereits sehr arbeitsintensiv in den deutschen Wäldern.
Sinnerbrink ist auf die Belieferung seiner Kunden mit Schälfurnieren in Fixmaßen und Fixqualitäten spezialisiert und nimmt keine weitere Verarbeitung der späteren Furniere vor. Der Holzeinkauf muss deshalb exakt auf die vorliegenden Aufträge und hohen Qualitätsansprüche abgestimmt werden: 100 Prozent des eingekauften Rundholzes sollen als Schälfurniere hochwertiger Qualitäten verkauft werden.
Bei der Abnahme im Wald wird darauf geachtet, nur einen kleinen Anteil an Stämmen mit Braun- beziehungsweise Spritzkern zu übernehmen. So kann ein hoher Anteil heller Furnierqualitäten an die späteren Kunden geliefert werden.
Ein aufwendiger Weg
Jede Station beeinflusst Farbe, Elastizität, Oberfläche und Maßhaltigkeit des späteren Furniers.
Schon die Waldarbeiter beim Fällen und Rücken der Buchenstämme sowie die Holzfuhrunternehmen müssen bei dieser sensiblen Holzart sehr vorsichtig arbeiten. Zusätzliche Risse würden die Holzqualität und damit die spätere Ausbeute mindern.
Als Präventivmaßnahme werden so schnell wie möglich nach dem Fällen – unbedingt noch vor dem Transport – S-Haken in die Hirnflächen der Stämme eingeschlagen. Sie helfen dabei, die Entstehung weiterer Risse weitestgehend zu verhindern.
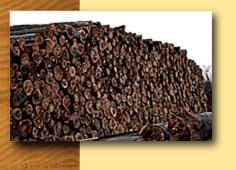
Die Fällsaison dauert ungefähr von November bis Februar. Nur in dieser Zeit kann Buchenrundholz in den gewünschten Qualitäten frisch direkt aus dem Wald übernommen werden. Die Abfuhr beginnt umgehend, damit das Holz zunächst im Polter und anschließend im Nasslager eingelagert werden kann.
Sobald die Frostperiode endet, beginnt die permanente Beregnung. Diese Nasskonservierung verhindert das Austrocknen wirksam, kann die Holzqualität über ein Jahr bewahren und reduziert spätere zusätzliche Spannungsrisse auf ein Minimum.
Der komplette Jahresbedarf von aktuell circa 10.000 Festmetern muss innerhalb von nur vier Monaten eingekauft werden. Nur die umgehende Einlagerung mit Beregnung im großen Nasslager garantiert eine gleichbleibende Qualität.
Das Dämpfen ist die unerlässliche Vorbereitung auf den Schälvorgang. Es plastifiziert das Holz, damit ein glattes, geschmeidiges und flexibles Furnier entsteht, das sich später bei der Formteilherstellung stark verformen lässt. Gleichzeitig entwickelt sich dabei der typische Farbton der Buche.
Eine sehr milde und gleichmäßige, vollautomatisch geregelte Aufheizung verhindert zusätzliche Spannungen und Risse an den Hirnenden. Dafür stehen vier große, jeweils 18 Meter lange Dämpfgruben für das indirekte Dämpfen zur Verfügung.
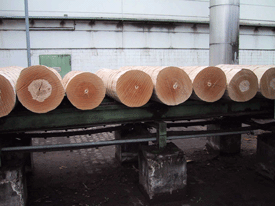
Wasser am Grund der Gruben wird nach dem Prinzip eines großen Tauchsieders erhitzt. Der entstehende Dampf verteilt sich gleichmäßig um die Stämme. Das vollautomatische Kesselhaus gewährleistet die kontinuierliche Wärmeversorgung sieben Tage rund um die Uhr. Nach der Entnahme aus der Dämpfgrube werden die Buchen entsprechend der terminierten Fixaufträge in die jeweils benötigten Längen aufgeteilt.
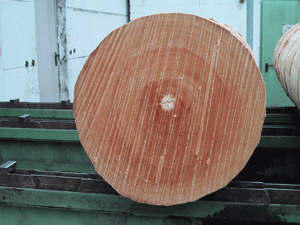
Bevor die Stammenden zentriert und automatisch in die Schälmaschine eingespannt werden, entfernt ein Fräskopf die Rinde. Die Schälmaschine erzeugt maximale Furnierfaserlängen von 2.300 Millimetern.
Hinter der Schälmaschine läuft das Furnierband mit hoher Geschwindigkeit über eine Scannerleiste. Der Scanner löst entsprechend den Vorgaben die Schnitte des Clippers aus. Grobe Fehler werden aus dem Furnierband herausgeschnitten; Anschäler und Formate werden getrennt und automatisch abgestapelt.
Der anschließende Trocknungsprozess im 20 Meter langen 3-Etagen-Rollentrockner ist ein weiterer sensibler Punkt im Produktionsfluss. Der Feuchtegehalt der Luft und die Temperaturen in den verschiedenen Bereichen der Anlage werden vollautomatisch geregelt.
Diese gezielte Temperatur- und Feuchtebeeinflussung ist neben dem Dämpfen maßgeblich für ein geschmeidiges und elastisches Furnier. Dadurch lassen sich später auch teilweise dreidimensionale Verformungen bei der Herstellung von Formsperrholz realisieren.
Nach der Trocknung erfolgt zunächst eine Vorsortierung der hochwertigen Qualitäten. Endsortierung und Palettierung finden in einem weiteren Arbeitsschritt statt. Dabei werden unterschiedliche Aufträge sinnvoll kombiniert, um eine möglichst hohe Ausbeute aus dem wertvollen Holz zu erreichen.
Auch die schmalen Streifen, die beim sogenannten Anschälen – dem Vorrunden des Stammes – anfallen, werden getrocknet und sortiert. Anschließend werden sie mittels Einblattfüge- und Beleimkombination für das Zusammensetzen im Querverleimer vorbereitet.
In dieser Durchlaufpresse entsteht erneut ein endloses Furnierband, das auf die aktuell benötigten Breiten zugeschnitten wird. Die Anschäler werden zuvor nach Qualität und Farbe sortiert, um möglichst viele helle beziehungsweise geschlossene Furniere zu erzeugen.
Typische Eigenschaften
Auftragsspezifische Abmessungen für planbare Weiterverarbeitung.
Geeignet für starke und teilweise dreidimensionale Verformungen.
Abgestimmt auf Farbe, Oberfläche und den späteren Einsatzzweck.
Buche nach Maß